هزینه قبض برق 1405 بالا رفته؛ چگونه مصرف برق کارخانه را کاهش دهیم؟
وقتی مبلغ قبض برق یک کارخانه افزایش پیدا میکند، اولین واکنش معمولاً پیدا کردن یک مصرفکننده بزرگ و خاموش کردن یا محدود کردن آن است. اما در محیط صنعتی، چنین رویکردی همیشه نتیجه مطلوبی ندارد. کاهش تولید برای کاهش هزینه انرژی، در بسیاری از واحدها عملاً به معنی جابهجا کردن هزینه از قبض برق به بخش دیگری از کسبوکار است. مسئله اصلی این نیست که چگونه ماشینآلات کمتری روشن باشند؛ سؤال درست این است که چگونه همان میزان تولید با انرژی کمتری انجام شود.
در سال ۱۴۰۵ این موضوع اهمیت بیشتری پیدا کرده است. هزینه برق صنعتی فقط به عدد مصرفشده بر حسب کیلوواتساعت محدود نمیشود و قدرت قراردادی، الگوی بار، همزمانی تجهیزات پرمصرف، شرایط بهرهبرداری و نوع صنعت میتوانند روی هزینه نهایی اثر بگذارند. ممکن است دو کارخانه با حجم تولید نزدیک به هم، قبضهای بسیار متفاوتی داشته باشند؛ چون یکی موتورها، کمپرسورها و تجهیزات جانبی خود را بدون مدیریت روشن میکند و دیگری مصرف را اندازهگیری و کنترل کرده است.
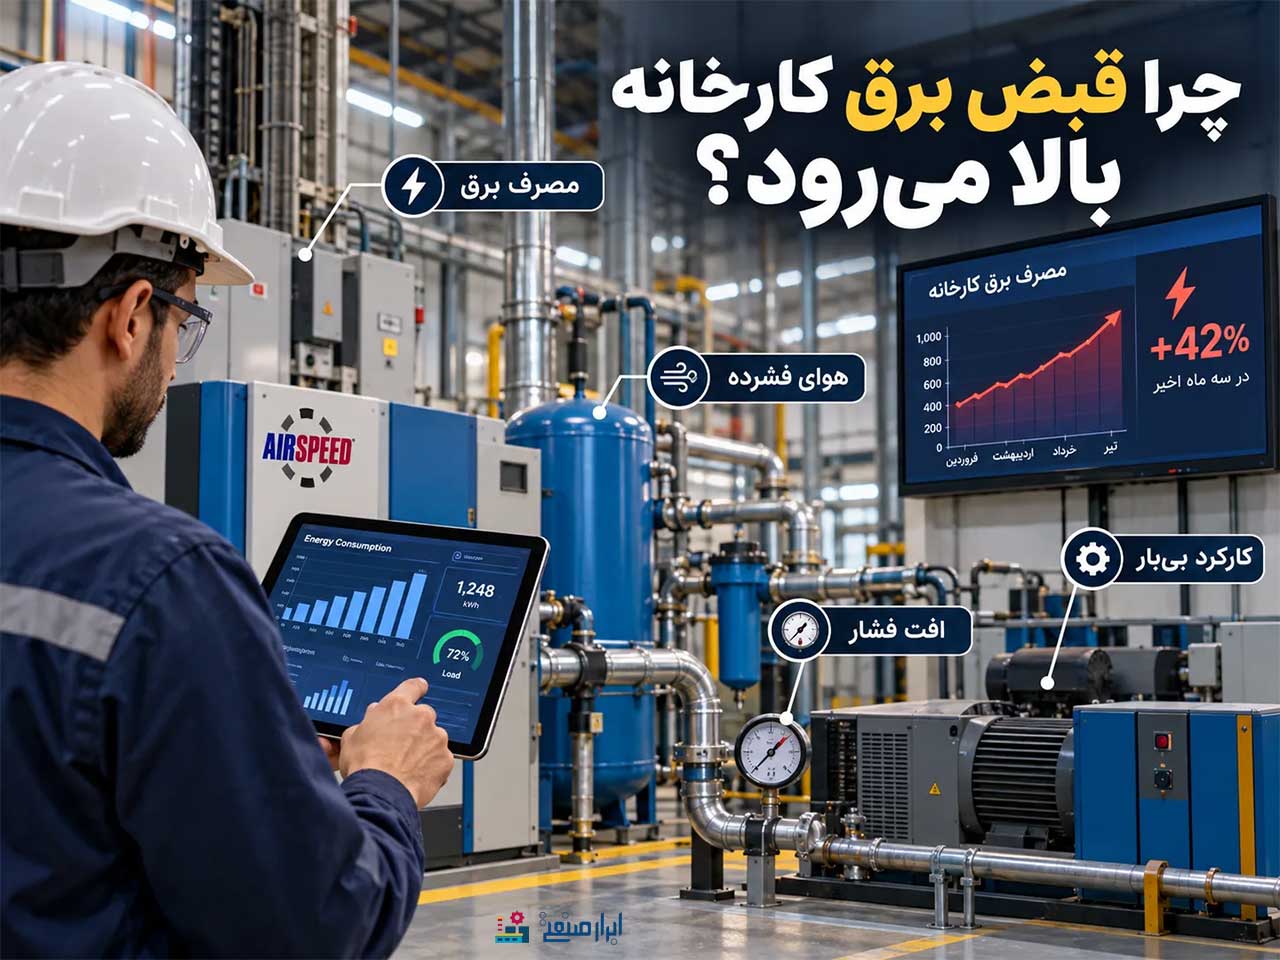
در بسیاری از خطوط تولید، بخش قابل توجهی از اتلاف انرژی هم در جاهایی اتفاق میافتد که مستقیماً دیده نمیشوند. نشتی هوای فشرده، فشار بالاتر از نیاز، کمپرسوری که بدون ضرورت در بار کامل کار میکند، موتورهایی که دائماً با سرعت نامی میچرخند، فیلترهای کثیف، تنظیم اشتباه تجهیزات و روشن شدن همزمان چند مصرفکننده بزرگ، نمونههایی از این اتلافهای پنهان هستند. بنابراین قبل از هر سرمایهگذاری سنگین، باید قبض برق و رفتار تجهیزات را به داده تبدیل کرد.
تعرفه برق صنعتی ۱۴۰۵؛ هر کیلوواتساعت برق کارخانه چقدر هزینه دارد؟
برای بررسی افزایش هزینه قبض برق کارخانه در سال ۱۴۰۵، ابتدا باید یک نکته مهم را در نظر گرفت: «قیمت برق صنعتی» یک عدد ثابت برای همه کارخانهها نیست. بر اساس مصوبه تعرفه مشترکان صنعتی سال ۱۴۰۵، نوع صنعت، قدرت قراردادی و ضریب قراردادهای تبدیل انرژی یا ECA در تعیین بهای انرژی نقش دارند. نرخهای جدید از ابتدای اردیبهشتماه ۱۴۰۵ اجرا شدهاند.
در گروه عمومی صنایع، هرچه قدرت قراردادی بالاتر باشد، نرخ بهای انرژی نیز افزایش پیدا میکند. جدول زیر تعرفه پایه گروه عمومی صنایع را نشان میدهد:
| قدرت قراردادی کارخانه | ضریب ECA | بهای انرژی ۱۴۰۵ | معادل تقریبی تومان |
|---|---|---|---|
| کمتر از ۱ مگاوات | ۰٫۲۵ | ۳٬۶۰۵ ریال / kWh | حدود ۳۶۰٫۵ تومان |
| ۱ تا کمتر از ۵ مگاوات | ۰٫۵۸ | ۸٬۳۶۴ ریال / kWh | حدود ۸۳۶٫۴ تومان |
| ۵ مگاوات و بیشتر | ۰٫۷۰ | ۱۰٬۰۹۰ ریال / kWh | حدود ۱٬۰۰۹ تومان |
نکته مهم: این ارقام «بهای انرژی» درجشده در جدول تعرفه هستند و نباید آنها را معادل مبلغ نهایی قبض کارخانه در نظر گرفت. گروه تعرفهای، شرایط قرارداد، دیماند، انرژی راکتیو، هزینههای شبکه و ترانزیت، عوارض، مالیات و سایر مؤلفههای صورتحساب میتوانند رقم نهایی را تغییر دهند.
یک مثال ساده؛ ۱۰۰ هزار کیلوواتساعت مصرف چقدر هزینه انرژی دارد؟
فرض کنیم یک کارخانه عمومی در یک ماه ۱۰۰ هزار کیلوواتساعت برق مصرف کرده باشد. اگر قدرت قراردادی آن کمتر از یک مگاوات باشد، فقط بهای انرژی بر اساس نرخ ۳٬۶۰۵ ریال تقریباً ۳۶ میلیون تومان خواهد بود. برای یک واحد با قدرت قراردادی بین ۱ تا کمتر از ۵ مگاوات، همین مقدار انرژی حدود ۸۳٫۶ میلیون تومان بهای انرژی ایجاد میکند.
این اعداد مبلغ نهایی قبض نیستند، اما یک موضوع مهم را نشان میدهند: در یک کارخانه پرمصرف، حتی کاهش چند درصدی مصرف انرژی میتواند در مقیاس ماهانه و سالانه رقم قابل توجهی ایجاد کند.
اول قبض برق را بخوانید، بعد تجهیزات را تغییر دهید
قبل از خرید اینورتر، تعویض موتور، تغییر کمپرسور یا اصلاح خط تولید، چند قبض متوالی را کنار هم قرار دهید. مصرف انرژی، دیماند، ساعات کاری و میزان تولید همان دوره را مقایسه کنید. اگر مصرف برق ۱۰ درصد بالا رفته اما تولید ۲۰ درصد افزایش یافته، مسئله با شرایطی که مصرف ثابت مانده ولی تولید کاهش یافته متفاوت است. شاخص سادهای مانند «کیلوواتساعت به ازای هر واحد محصول» تصویر بسیار روشنتری از بهرهوری انرژی میدهد.
دیماند نیز نباید نادیده گرفته شود. روشن کردن همزمان چند الکتروموتور بزرگ، کمپرسور، چیلر و خطوط اصلی میتواند یک پیک مصرف ایجاد کند. در بسیاری از واحدها، فقط با تغییر ترتیب راهاندازی تجهیزات میتوان پیکهای غیرضروری را کاهش داد؛ بدون اینکه ظرفیت تولید کمتر شود. برای همین، زمانبندی مصرف گاهی ارزانتر از خرید تجهیزات جدید است.
مصرفکنندگان اصلی برق کارخانه را پیدا کنید
در هر کارخانه ترکیب مصرف متفاوت است، اما معمولاً الکتروموتورها، پمپها، فنها، کمپرسورها، چیلرها، سیستمهای تهویه، کورهها و تجهیزات فرآیندی در گروه مصرفکنندگان مهم قرار میگیرند. بهجای تلاش برای کاهش همزمان همه مصرفها، ابتدا تجهیزات را بر اساس توان نامی، ساعات کار و Load Factor اولویتبندی کنید.
| راهکار | هزینه اجرا | اثر بالقوه | اولویت بررسی |
|---|---|---|---|
| رفع نشتی هوای فشرده | کم | بالا در شبکههای دارای نشتی | خیلی بالا |
| کاهش فشار بیش از نیاز | کم | متوسط تا بالا | خیلی بالا |
| راهاندازی مرحلهای تجهیزات | کم | بالا برای کنترل پیک | بالا |
| تعمیرات پیشگیرانه موتور و کمپرسور | کم تا متوسط | متوسط | بالا |
| استفاده از VFD در بارهای متغیر | متوسط | بالا در کاربرد مناسب | متوسط تا بالا |
| پایش آنلاین انرژی | متوسط | وابسته به مدیریت داده | بالا |
| نوسازی تجهیزات فرسوده | زیاد | متغیر | پس از اندازهگیری |
کمپرسور؛ مصرفکنندهای که نباید فقط از روی آمپر بررسی شود
هوای فشرده یکی از پرکاربردترین حاملهای انرژی در خطوط اتوماتیک است. از جک و گیره گرفته تا شیر فرمان، Pick & Place، تجهیزات بستهبندی و مکانیزمهای جابهجایی به آن وابستهاند. اما هوای فشرده رایگان نیست؛ ابتدا یک موتور الکتریکی باید کمپرسور را به حرکت درآورد، هوا را فشرده کند و فشار شبکه را نگه دارد.
هر مترمکعب هوایی که از یک نشتی خارج میشود یا در فشار بالاتر از نیاز مصرف میشود، باید دوباره توسط کمپرسور تولید شود. به همین دلیل ممکن است مدیر کارخانه تمام توجه خود را روی موتورهای خط اصلی قرار دهد، در حالی که بخشی از مصرف برق در اتاق کمپرسور و شبکه هوای فشرده هدر میرود.
فشار بیشتر الزاماً تولید بیشتر نیست
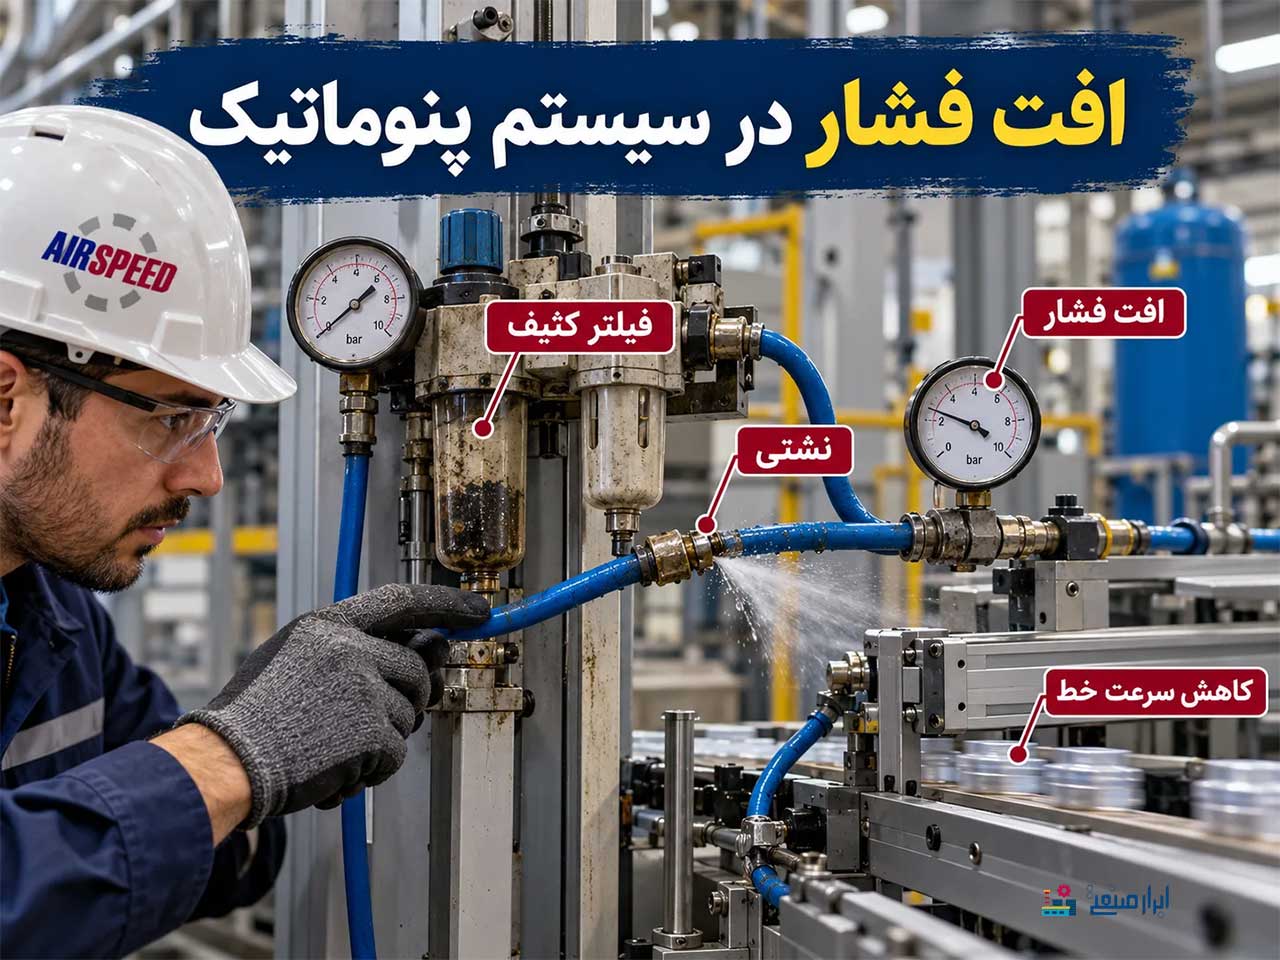
یکی از خطاهای متداول این است که وقتی یک جک کند شده یا دستگاه توان کافی ندارد، فشار شبکه افزایش پیدا کند. این اقدام شاید برای مدتی علائم مشکل را پنهان کند، اما اگر علت اصلی نشتی، محدودیت دبی، فیلتر کثیف یا انتخاب اشتباه قطعه باشد، فشار بالاتر فقط مصرف هوای فشرده را بیشتر میکند.
هر مصرفکننده باید با کمترین فشاری کار کند که همچنان عملکرد مطمئن و حاشیه ایمنی لازم را فراهم میکند. اگر یک عملگر در فشار پایینتر نیز نیروی کافی ایجاد میکند، دلیلی وجود ندارد دائماً با حداکثر فشار شبکه تغذیه شود. همینجا نقش تنظیم فشار از یک موضوع تعمیراتی به یک موضوع مدیریت انرژی تبدیل میشود.
رگلاتور چه ارتباطی با قبض برق کارخانه دارد؟
رگلاتور خودش مصرفکننده بزرگ برق نیست، اما نحوه تنظیم آن میتواند مشخص کند تجهیزات پنوماتیک با چه فشاری کار کنند. اگر تمام ماشینها مستقیماً فشار بالای شبکه را دریافت کنند، بخشهایی که به فشار کمتری نیاز دارند نیز هوای بیشتری مصرف خواهند کرد. تنظیم فشار پاییندست بر اساس نیاز واقعی، یکی از سادهترین اقداماتی است که باید قبل از افزایش ظرفیت کمپرسور بررسی شود.
برای مدارهایی که فشار ثابتی نیاز دارند، انتخاب یک رگلاتور فستو | ریگلاتور فستو با دبی و محدوده فشار متناسب میتواند فشار بخش موردنظر را کنترل کند. سری LR فستو در ابعاد Micro، Mini، Midi و Maxi عرضه میشود و ظرفیت عبور جریان مدلها با یکدیگر تفاوت دارد؛ بنابراین انتخاب فقط بر اساس اندازه رزوه منطقی نیست.
اگر رگلاتور کوچکتر از نیاز باشد، هنگام افزایش مصرف ممکن است افت فشار ایجاد شود. در چنین شرایطی اپراتور احتمالاً فشار ورودی را بیشتر میکند و مسئله مصرف انرژی دوباره تشدید میشود. رگلاتور مناسب باید هم محدوده فشار و هم دبی موردنیاز مدار را پاسخ دهد.
آیا همه بخشهای خط تولید به یک فشار نیاز دارند؟
پاسخ در بسیاری از کارخانهها منفی است. یک گیره سبک، یک سیلندر جابهجایی، یک مکانیزم پرس و یک عملگر سنگین الزاماً به فشار یکسان نیاز ندارند. حتی یک دستگاه ممکن است در مراحل مختلف سیکل، نیروی متفاوتی بخواهد. تأمین دائمی همه مراحل با فشار بالاترین وضعیت، ساده است اما لزوماً اقتصادی نیست.
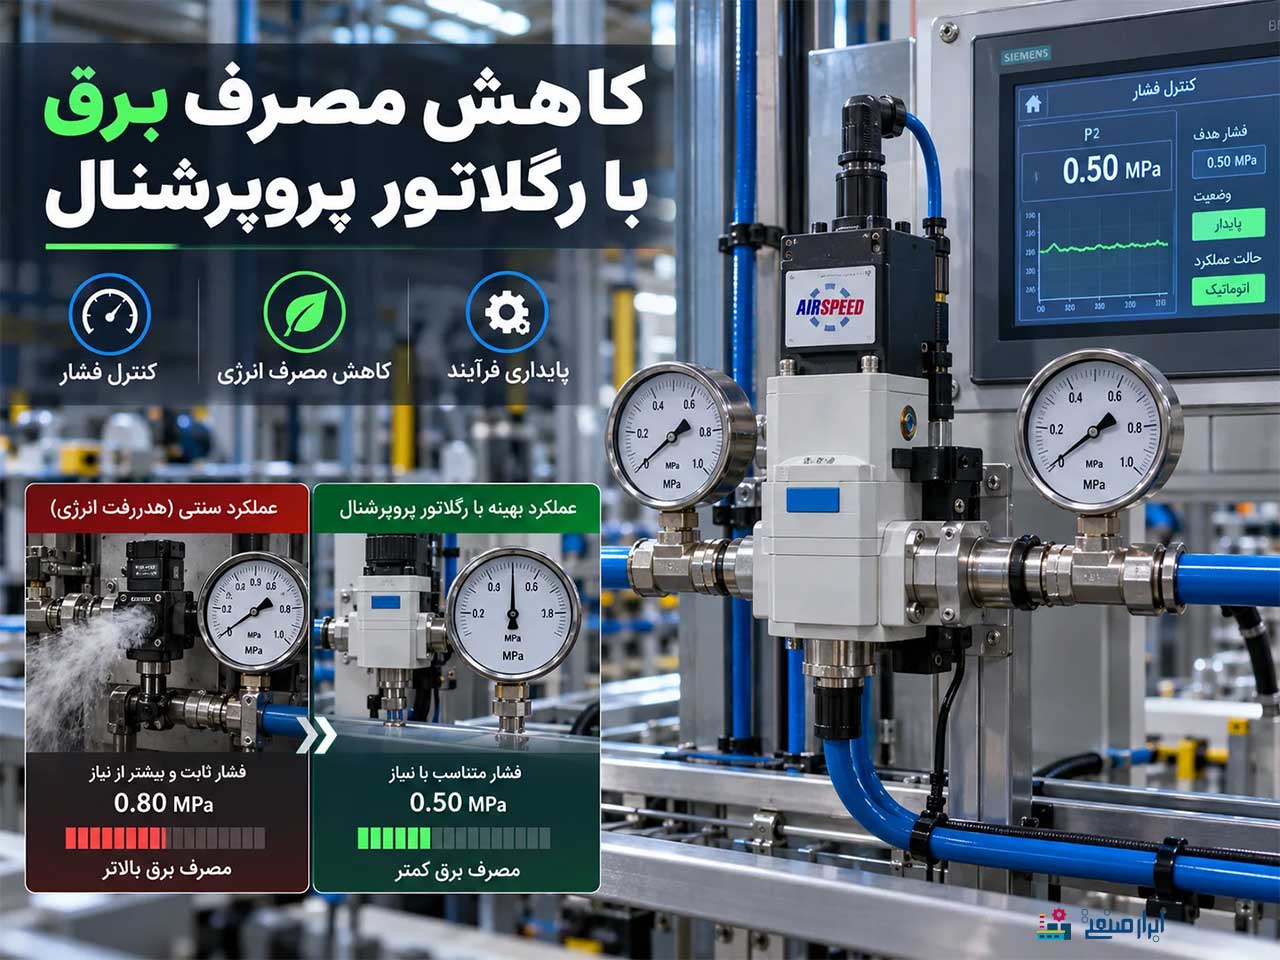
در سیستمهایی که فشار باید براساس نوع محصول، مرحله عملیات یا فرمان کنترلر تغییر کند، خرید رگلاتور پروپرشنال و اضافه کردن آن به سیستم امکان تنظیم خودکار فشار را فراهم میکند. این دسته از تجهیزات میتوانند فشار خروجی را متناسب با فرمان الکتریکی تغییر دهند و در مدلهای رایج صنعتی، سیگنالهایی مانند 0–10 ولت یا 4–20 میلیآمپر برای فرمان استفاده میشود.
یک مثال عملی؛ فشار ثابت یا فشار متغیر؟
فرض کنید یک جک ابتدا باید بدون بار به سمت قطعه حرکت کند، سپس در مرحله دوم قطعه را با نیروی مشخص نگه دارد. اگر کل سیکل با فشار مرحله دوم انجام شود، بخش حرکت آزاد نیز هوای بیشتری نسبت به نیاز واقعی مصرف میکند. در یک فرآیند پرتکرار، همین تفاوت کوچک در هزاران سیکل تکرار میشود.
در طراحی مناسبتر میتوان فشار مرحله نزدیک شدن را پایینتر نگه داشت و فقط زمانی که نیروی نگهداری یا پرس لازم است فشار را افزایش داد. این روش باید با محاسبات نیرو، سرعت، ایمنی و طراحی ماشین انجام شود؛ هدف پایین آوردن کورکورانه فشار نیست، بلکه حذف فشار اضافی در جایی است که هیچ ارزش تولیدی ایجاد نمیکند.
PLC چگونه میتواند مصرف هوای فشرده را مدیریت کند؟
در یک خط اتوماتیک، PLC از قبل میداند ماشین در کدام مرحله قرار دارد. اگر مقدار فشار نیز قابل کنترل باشد، میتوان Setpoint را با Recipe محصول، مرحله تولید یا وضعیت دستگاه هماهنگ کرد. در این شرایط رگولاتور پروپرشنال فشار فقط برای دقت فرآیند استفاده نمیشود؛ میتواند بخشی از استراتژی مدیریت هوای فشرده نیز باشد.
البته این راهکار برای همه نقاط کارخانه ضروری نیست. جایی که فشار باید همیشه ثابت باشد، رگلاتور مکانیکی مناسب سادهتر و اقتصادیتر است. کنترل پروپرشنال زمانی ارزش ایجاد میکند که تغییر فشار واقعاً بخشی از منطق فرآیند باشد.
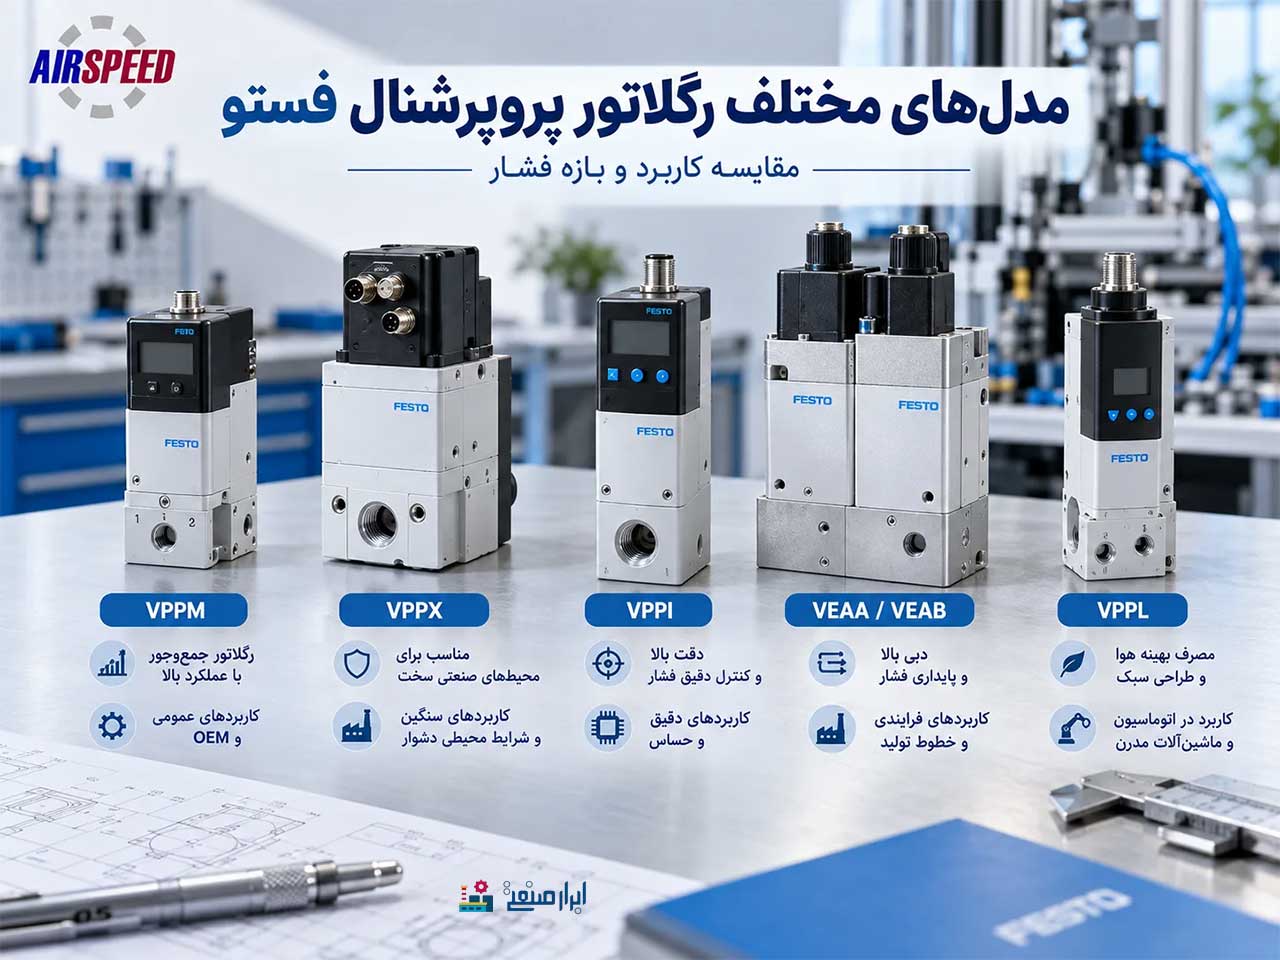
مدلهای مختلف رگولاتور پروپرشنال فستو
رگلاتورهای پروپرشنال Festo در خانوادههای مختلفی عرضه میشوند و تفاوت آنها فقط در سایز اتصال نیست. محدوده فشار، ظرفیت عبور هوا، سرعت پاسخ، دقت کنترل و نوع سیگنال فرمان از مهمترین تفاوتها هستند. بنابراین انتخاب مدل مناسب باید بر اساس فشار موردنیاز، دبی مدار و نوع فرمان PLC انجام شود.
در خطوط اتوماتیک، رگلاتور پروپرشنال میتواند فشار خروجی را بر اساس فرمان الکتریکی تغییر دهد. این قابلیت زمانی اهمیت پیدا میکند که یک دستگاه در مراحل مختلف سیکل به نیرو و فشار متفاوت نیاز داشته باشد؛ برای مثال فشار کمتر هنگام حرکت آزاد و فشار بیشتر هنگام نگهداشتن یا پرس قطعه.
رگلاتور پروپرشنال Festo VPPM
VPPM یکی از خانوادههای پرکاربرد فستو برای کنترل دقیق فشار در اتوماسیون صنعتی است. در نسخههای مختلف این سری میتوان از فرمان آنالوگ 0 تا 10 ولت یا 4 تا 20 میلیآمپر استفاده کرد و برخی مدلها از IO-Link نیز پشتیبانی میکنند.
بسته به مدل، محدوده تنظیم فشار میتواند حدود 0.02 تا 2 بار، 0.06 تا 6 بار یا 0.1 تا 10 بار باشد. اتصالات G1/8، G1/4 و G1/2 نیز در این خانواده دیده میشوند و دبی مدلهای بزرگتر میتواند به چند هزار لیتر در دقیقه برسد.
رگلاتور پروپرشنال Festo VPPX
VPPX برای فرآیندهایی مناسب است که کنترل فشار به تنظیمات پیشرفتهتری نیاز دارد. قابلیت پارامتردهی PID و امکان استفاده از سنسور خارجی، این خانواده را برای ماشینآلاتی مناسب میکند که رفتار دینامیکی فشار اهمیت بیشتری دارد.
نسخههای مختلف VPPX تا محدوده 10 بار و با اتصالات مختلف عرضه میشوند و در مدلهای بزرگتر ظرفیت عبور هوای بالایی دارند.
رگلاتورهای Festo VPPI و VPPE
VPPI برای کنترل سریع و دینامیکی فشار طراحی شده و در کاربردهایی مانند تست، مونتاژ و پرس که سرعت پاسخ اهمیت دارد، گزینه قابل توجهی است. برخی نسخهها دارای نمایشگر و امکانات تنظیم مستقیم پارامترها هستند.
VPPE ساختار سادهتری دارد و برای کاربردهایی مناسب است که کنترل فشار با فرمان آنالوگ لازم است اما امکانات پیشرفتهتر ضروری نیست. این خانواده نیز در محدودههای مختلف فشار از جمله 2، 6 و 10 بار عرضه میشود.
رگلاتورهای دقیق Festo VEAA و VEAB
VEAA و VEAB برای کنترل دقیق فشار در دبیهای پایین طراحی شدهاند و از فناوری Piezo استفاده میکنند. مصرف انرژی الکتریکی پایین، صدای کم و دقت بالا باعث شده این خانوادهها در تجهیزات آزمایشگاهی، الکترونیک، پزشکی و فرآیندهای حساس کاربرد داشته باشند.
VEAA بیشتر برای فشار مثبت استفاده میشود، در حالی که VEAB در برخی مدلها امکان کنترل خلأ و فشار مثبت را نیز فراهم میکند.
رگلاتور فشار بالای Festo VPPL
برای کاربردهایی که فشارهای معمول 6 یا 10 بار کافی نیستند، سری VPPL طراحی شده است. این خانواده میتواند در محدودههای فشار بالاتر، تا حدود 40 بار، در فرآیندهای تخصصی و تجهیزات تست مورد استفاده قرار گیرد.
| خانواده Festo | ویژگی اصلی | کاربرد مناسب |
|---|---|---|
| VPPM | کنترل دقیق، آنالوگ و IO-Link | اتوماسیون صنعتی عمومی |
| VPPX | PID قابل تنظیم و سنسور خارجی | کنترل پیشرفته فشار |
| VPPI | پاسخ سریع و دینامیکی | تست، پرس و مونتاژ |
| VPPE | کنترل آنالوگ سادهتر | کنترل فشار عمومی |
| VEAA / VEAB | Piezo و دقت بالا | فرآیندهای کمدبی و حساس |
| VPPL | کنترل فشار بالا | کاربردهای صنعتی خاص |
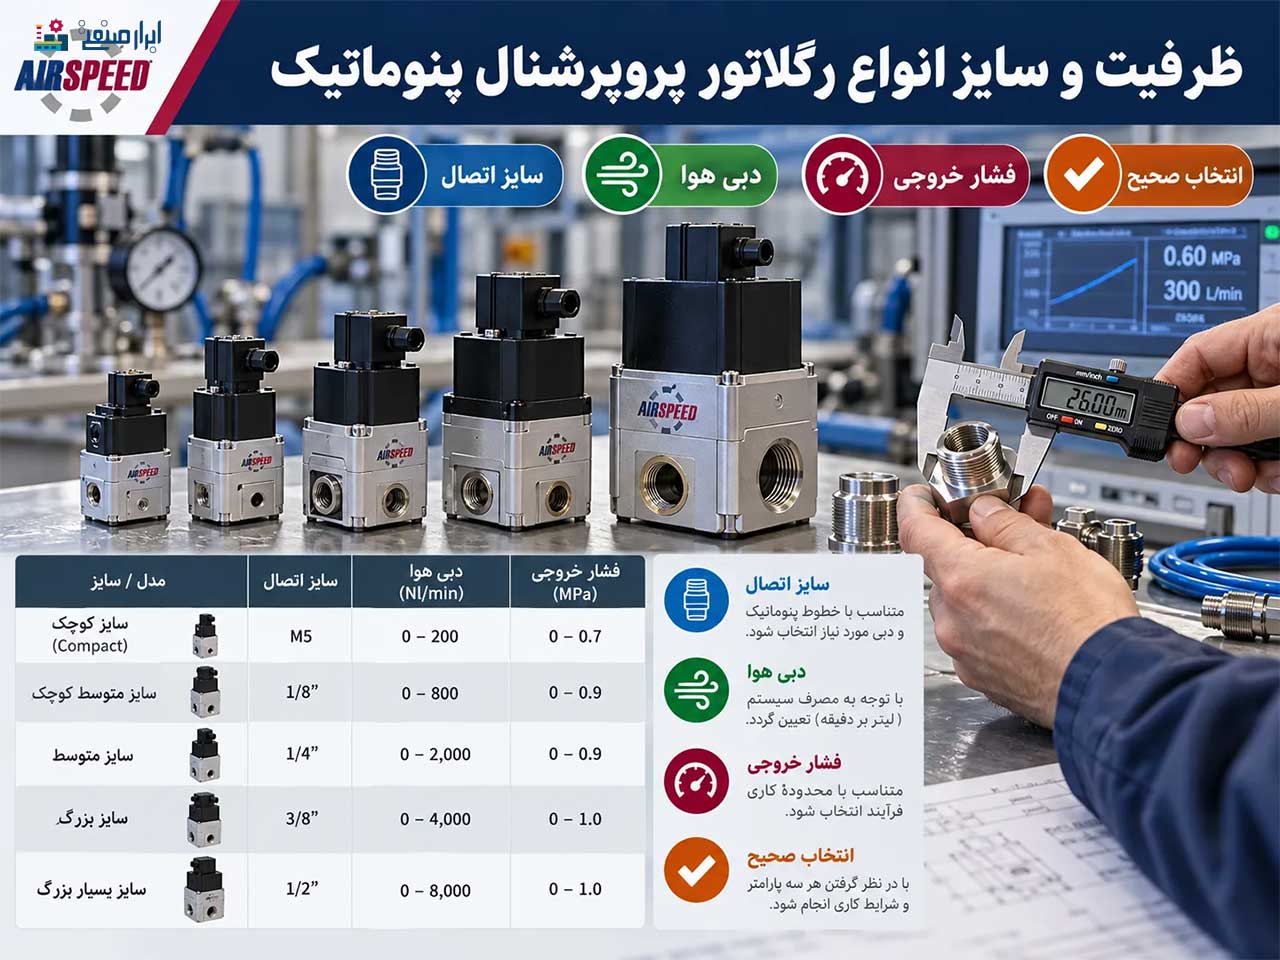
ظرفیت و سایز انواع رگلاتور پروپرشنال پنوماتیک
هنگام انتخاب رگلاتور پروپرشنال نباید فقط محدوده فشار را بررسی کرد. دبی یا ظرفیت عبور هوا اهمیت زیادی دارد، زیرا رگلاتور باید بتواند هوای موردنیاز مدار را بدون ایجاد افت فشار محسوس تأمین کند.
در مدلهای مختلف بازار، سایزهایی مانند 1/8، 1/4، 3/8 و 1/2 اینچ متداول هستند و دبی میتواند از چند صد تا چند هزار لیتر در دقیقه تغییر کند. در مقابل، رگلاتورهای دقیق Piezo ممکن است تنها برای دبیهای چند لیتر در دقیقه طراحی شده باشند.
سایز اتصال با ظرفیت رگلاتور یکسان نیست
رزوه 1/4 یا 1/2 اینچ فقط اندازه اتصال را نشان میدهد. دو رگلاتور با رزوه یکسان میتوانند به دلیل تفاوت طراحی داخلی، اوریفیس و ساختار شیر دبی متفاوتی داشته باشند. به همین دلیل هنگام انتخاب باید دیتاشیت همان مدل و نمودار جریان بررسی شود.
برای مثال در خانواده VPPM، مدلهایی با اتصالات G1/8، G1/4 و G1/2 عرضه میشوند و ظرفیت جریان بسته به مدل از چند صد تا چند هزار لیتر در دقیقه متغیر است.
چرا دبی رگلاتور مهم است؟
اگر یک جک یا مجموعهای از عملگرها در مدت کوتاهی به حجم زیادی از هوا نیاز داشته باشند ولی رگلاتور ظرفیت کافی نداشته باشد، فشار پاییندست افت میکند. نتیجه ممکن است کاهش سرعت جک، افزایش زمان سیکل یا افت نیروی لحظهای باشد.
در چنین شرایطی افزایش فشار کمپرسور راهحل اصلی نیست؛ ابتدا باید مشخص شود آیا رگلاتور، شیلنگ یا سایر اجزای مسیر به گلوگاه جریان تبدیل شدهاند یا خیر.
ظرفیت مناسب را چگونه انتخاب کنیم؟
برای انتخاب رگلاتور باید فشار ورودی، فشار خروجی، حداکثر دبی مصرفی، حجم جکها، تعداد سیکل، سایز شیلنگ و تعداد مصرفکنندههای همزمان بررسی شود. نوع سیگنال فرمان نیز باید با خروجی PLC سازگار باشد.
| پارامتر | نکته انتخاب |
|---|---|
| فشار ورودی | باید با محدوده مجاز رگلاتور هماهنگ باشد. |
| فشار خروجی | مدل باید Setpoint موردنیاز فرآیند را پوشش دهد. |
| حداکثر دبی | رگلاتور نباید در پیک مصرف باعث افت فشار شود. |
| سایز پورت | باید با ظرفیت مسیر و شیلنگ هماهنگ باشد. |
| سیگنال فرمان | مانند 0–10V، 4–20mA یا ارتباط دیجیتال |
| سرعت پاسخ | باید با زمان سیکل ماشین هماهنگ باشد. |
در نهایت، بزرگترین رگلاتور همیشه بهترین انتخاب نیست. مدل مناسب باید بتواند دبی موردنیاز را با افت فشار قابل قبول تأمین کند و در محدوده موردنظر کنترل پایداری داشته باشد. در پروژههای کاهش مصرف انرژی نیز بهتر است پیش از افزایش فشار شبکه، دبی واقعی، فشار قبل و بعد از رگلاتور و شرایط مدار در زمان پیک اندازهگیری شود.
نشتی هوا؛ پولی که صدایش را میتوان شنید
نشتیهای کوچک در یک کارخانه بزرگ بهسادگی نادیده گرفته میشوند. صدای هیس یک اتصال شاید در کنار صدای ماشینآلات بیاهمیت باشد، اما شبکهای با دهها یا صدها نقطه نشتی باعث میشود کمپرسور مدت بیشتری در مدار باقی بماند. در ساعات بدون تولید نیز اگر خطوط تحت فشار باشند، نشتی ادامه پیدا میکند.
یک برنامه ساده Leak Management باید شامل شناسایی، ثبت، اولویتبندی، تعمیر و اندازهگیری مجدد باشد. فقط پیدا کردن نشتی کافی نیست؛ باید مشخص شود چه تعداد اصلاح شده و رفتار کمپرسور بعد از تعمیر چگونه تغییر کرده است. بررسی کوپلینگها، اتصالات، شیلنگها، آببند جکها و شیرها معمولاً نقطه شروع خوبی است.
فیلتر کثیف هم میتواند قبض برق را غیرمستقیم افزایش دهد
اگر فیلتر یا واحد مراقبت گرفتگی داشته باشد، فشار پاییندست کاهش پیدا میکند. واکنش متداول اپراتور ممکن است افزایش فشار رگلاتور یا شبکه باشد. نتیجه این است که کمپرسور باید فشار بیشتری تولید کند، در حالی که عامل اصلی محدودیت مسیر بوده است.
نگهداری فیلتر، بررسی اختلاف فشار و تخلیه رطوبت بخش مهمی از مدیریت انرژی پنوماتیک است. در کارخانهای که هوای محیط آلودهتر است، زمان سرویس ممکن است کوتاهتر از توصیه عمومی کاتالوگ باشد.
در انتخاب رگلاتور فقط برند را نبینید
برند معتبر مهم است، اما انتخاب فنی مهمتر است. برای مثال صفحه محصولات ایر اسپید برای سری LR فستو مدلهای مختلف Micro، Mini، Midi و Maxi را معرفی میکند و ظرفیت عبور جریان میان آنها تفاوت قابل توجهی دارد. بنابراین همانطور که یک موتور بر اساس توان انتخاب میشود، رگلاتور نیز باید بر اساس فشار و دبی واقعی مدار انتخاب شود.
اگر قصد بررسی مدلهای مختلف رگلاتور Festo را دارید، قبل از خرید فشار ورودی، فشار خروجی موردنیاز، حداکثر دبی، سایز پورت و فضای نصب را ثبت کنید. این اطلاعات کمک میکند رگلاتور به گلوگاه جریان تبدیل نشود.
اینورتر ، کجا واقعاً مصرف برق را کم میکند؟
VFD یا درایو کنترل دور زمانی ارزشمند است که بار موتور متغیر باشد و فرآیند به سرعت ثابت نامی نیاز نداشته باشد. فنها، پمپها و بعضی کمپرسورها از کاربردهای رایج هستند. نصب اینورتر روی هر موتور بدون تحلیل بار، الزاماً صرفهجویی اقتصادی ایجاد نمیکند.
پروفایل بار باید اندازهگیری شود. اگر موتور تقریباً همیشه با بار کامل کار میکند، فرصت صرفهجویی با کاهش دور محدودتر است. اما اگر تجهیزات مدت زیادی زیر بار جزئی کار کنند، کنترل سرعت متناسب با نیاز فرآیند میتواند گزینه ارزشمندی باشد.
اصلاح ضریب توان را از کاهش مصرف واقعی جدا کنید
بانک خازنی و اصلاح ضریب توان برای شبکه داخلی کارخانه اهمیت زیادی دارد، اما نباید با کاهش مستقیم کیلوواتساعت مصرفی اشتباه گرفته شود. هدف اصلی کاهش توان راکتیو، بهبود وضعیت شبکه و جلوگیری از پیامدهای ضریب توان نامناسب است. در کنار آن باید مصرفکنندگان واقعی انرژی نیز اصلاح شوند.
مصرف برق را به ساعات و خطوط تولید نسبت دهید
یک کنتور اصلی فقط میگوید کل کارخانه چقدر مصرف کرده است. برای مدیریت واقعی انرژی باید بدانید کدام خط، کدام کمپرسور یا کدام فرآیند مصرف را ایجاد کرده است. Sub-metering و سیستم مدیریت انرژی این امکان را فراهم میکند که مصرف با شیفت، محصول و تعداد تولید مقایسه شود.
وقتی یک خط نسبت به خط مشابه انرژی بیشتری مصرف میکند، داده نقطه شروع عیبیابی است. ممکن است موتور فرسوده، کمپرسور نامناسب، نشتی، برنامه PLC یا تنظیم فشار علت باشد.
برنامه عملی برای کاهش قبض برق کارخانه
| مرحله | اقدام | هدف |
|---|---|---|
| هفته اول | بررسی ۶ تا ۱۲ قبض، دیماند، مصرف و تولید | ساخت خط مبنای انرژی |
| هفته دوم | اندازهگیری مصرف تجهیزات اصلی و بررسی نشتی هوا | پیدا کردن اتلافهای سریع |
| هفته سوم | بررسی فشار شبکه، رگلاتورها، فیلترها و زمانبندی تجهیزات | کاهش فشار و پیک غیرضروری |
| هفته چهارم | اولویتبندی VFD، EMS، تعمیرات و پروژههای سرمایهای | تبدیل صرفهجویی کوتاهمدت به برنامه پایدار |
کاهش هزینه بدون کاهش تولید؛ معیار درست چیست؟
اگر مصرف برق ۵ درصد کمتر شود اما تولید ۱۰ درصد افت کند، پروژه مدیریت انرژی موفق نبوده است. معیار بهتر، انرژی مصرفی به ازای محصول سالم است. هر پروژه باید همزمان روی کیلوواتساعت، کیفیت، Cycle Time و حجم تولید اثرسنجی شود.
در سیستم پنوماتیک نیز همین منطق صادق است. پایین آوردن بیش از حد فشار میتواند جک را کند یا فرآیند را ناپایدار کند. نقطه بهینه، کمترین فشار ممکن نیست؛ کمترین فشار مطمئنی است که فرآیند را با کیفیت و سرعت موردنیاز انجام میدهد.
سوالات متداول درباره کاهش مصرف برق کارخانه
چگونه مصرف برق کارخانه را بدون کاهش تولید کم کنیم؟
ابتدا مصرف و دیماند را اندازهگیری کنید، سپس راهاندازی تجهیزات پرمصرف را زمانبندی کنید، نشتی هوای فشرده را برطرف کنید، فشارهای بیش از نیاز را کاهش دهید، موتور و کمپرسور را سرویس کنید و در بارهای متغیر امکان استفاده از VFD را بررسی کنید. نتیجه باید با شاخص انرژی به ازای واحد محصول سنجیده شود.
چرا قبض برق کارخانه در سال ۱۴۰۵ بیشتر شده است؟
تعرفههای صنعتی ۱۴۰۵ بر اساس نوع صنعت و قدرت قراردادی متفاوت هستند و نرخ پایه انرژی برای گروههای مختلف یکسان نیست. علاوه بر تعرفه، افزایش مصرف، دیماند بالاتر، پیکهای همزمان و تغییر شرایط تولید نیز میتواند مبلغ قبض را افزایش دهد. برای تشخیص علت باید چند قبض متوالی همراه با داده تولید مقایسه شود.
آیا کاهش فشار هوای فشرده باعث کاهش مصرف برق میشود؟
اگر فشار فعلی بیش از نیاز واقعی تجهیزات باشد، کاهش کنترلشده آن میتواند مصرف هوای فشرده و بار کمپرسور را کاهش دهد. اما فشار نباید بدون محاسبه پایین آورده شود؛ نیروی جک، سرعت حرکت و پایداری فرآیند باید حفظ شود.
رگلاتور پروپرشنال چه تفاوتی با رگلاتور معمولی دارد؟
رگلاتور معمولی برای نگه داشتن یک فشار تنظیمشده مناسب است. رگلاتور پروپرشنال میتواند فشار خروجی را براساس سیگنال الکتریکی تغییر دهد و به PLC متصل شود. این قابلیت زمانی مفید است که فرآیند در مراحل مختلف به فشارهای متفاوت نیاز داشته باشد.
کدام تجهیزات کارخانه بیشترین اولویت را برای بررسی مصرف برق دارند؟
پاسخ به نوع کارخانه بستگی دارد، اما معمولاً موتورهای بزرگ، کمپرسورها، پمپها، فنها، چیلرها، کورهها و خطوطی که ساعات کاری طولانی دارند باید زودتر اندازهگیری شوند. تجهیزی که توان متوسط ولی ساعات کار بسیار زیادی دارد نیز میتواند مصرفکننده مهمی باشد.
جمعبندی؛ قبض برق را با داده کاهش دهید، نه با حدس
افزایش هزینه انرژی باعث شده مدیریت برق از یک موضوع جانبی به بخشی از مدیریت تولید تبدیل شود. راهکار مؤثر از خاموش کردن تصادفی تجهیزات شروع نمیشود؛ ابتدا باید مشخص شود انرژی کجا مصرف و کجا هدر میرود. مدیریت دیماند، راهاندازی مرحلهای ماشینآلات، نگهداری مناسب، پایش مصرف، اصلاح فشار هوای فشرده و انتخاب صحیح تجهیزات میتوانند بدون کاهش ظرفیت تولید، هزینه انرژی را کنترل کنند.
در بسیاری از کارخانهها، سیستم پنوماتیک فرصت مناسبی برای شروع است. نشتی، فشار اضافی، رگلاتور نامناسب و دبی ناکافی میتوانند کمپرسور را مجبور کنند بیشتر از نیاز کار کند. اگر فشار یک مدار باید ثابت بماند، رگلاتور مکانیکی صحیح پاسخ مناسبی است؛ اگر مقدار فشار باید با فرمان PLC و مرحله تولید تغییر کند، کنترل پروپرشنال ارزش بررسی دارد.
قبل از خرید هر تجهیز، فشار واقعی، دبی، رفتار ماشین و میزان مصرف را اندازهگیری کنید. هدف نهایی این نیست که یک قطعه جدید به خط اضافه شود؛ هدف این است که کارخانه برای تولید هر واحد محصول، انرژی کمتری مصرف کند. همین تفاوت میان «کاهش مصرف» و «کاهش تولید» است.